A moenda avisa.
Agora alguém escuta.
Monitoramento de condição nos ativos que param a safra — mancais, redutor, desfibrador e o motor que aciona tudo. Hoje a falha aparece quando já parou; aqui ela aparece com dias de antecedência, com o lugar e a causa.
Retrofit em máquina analógica. Sem parar a moagem para instalar.
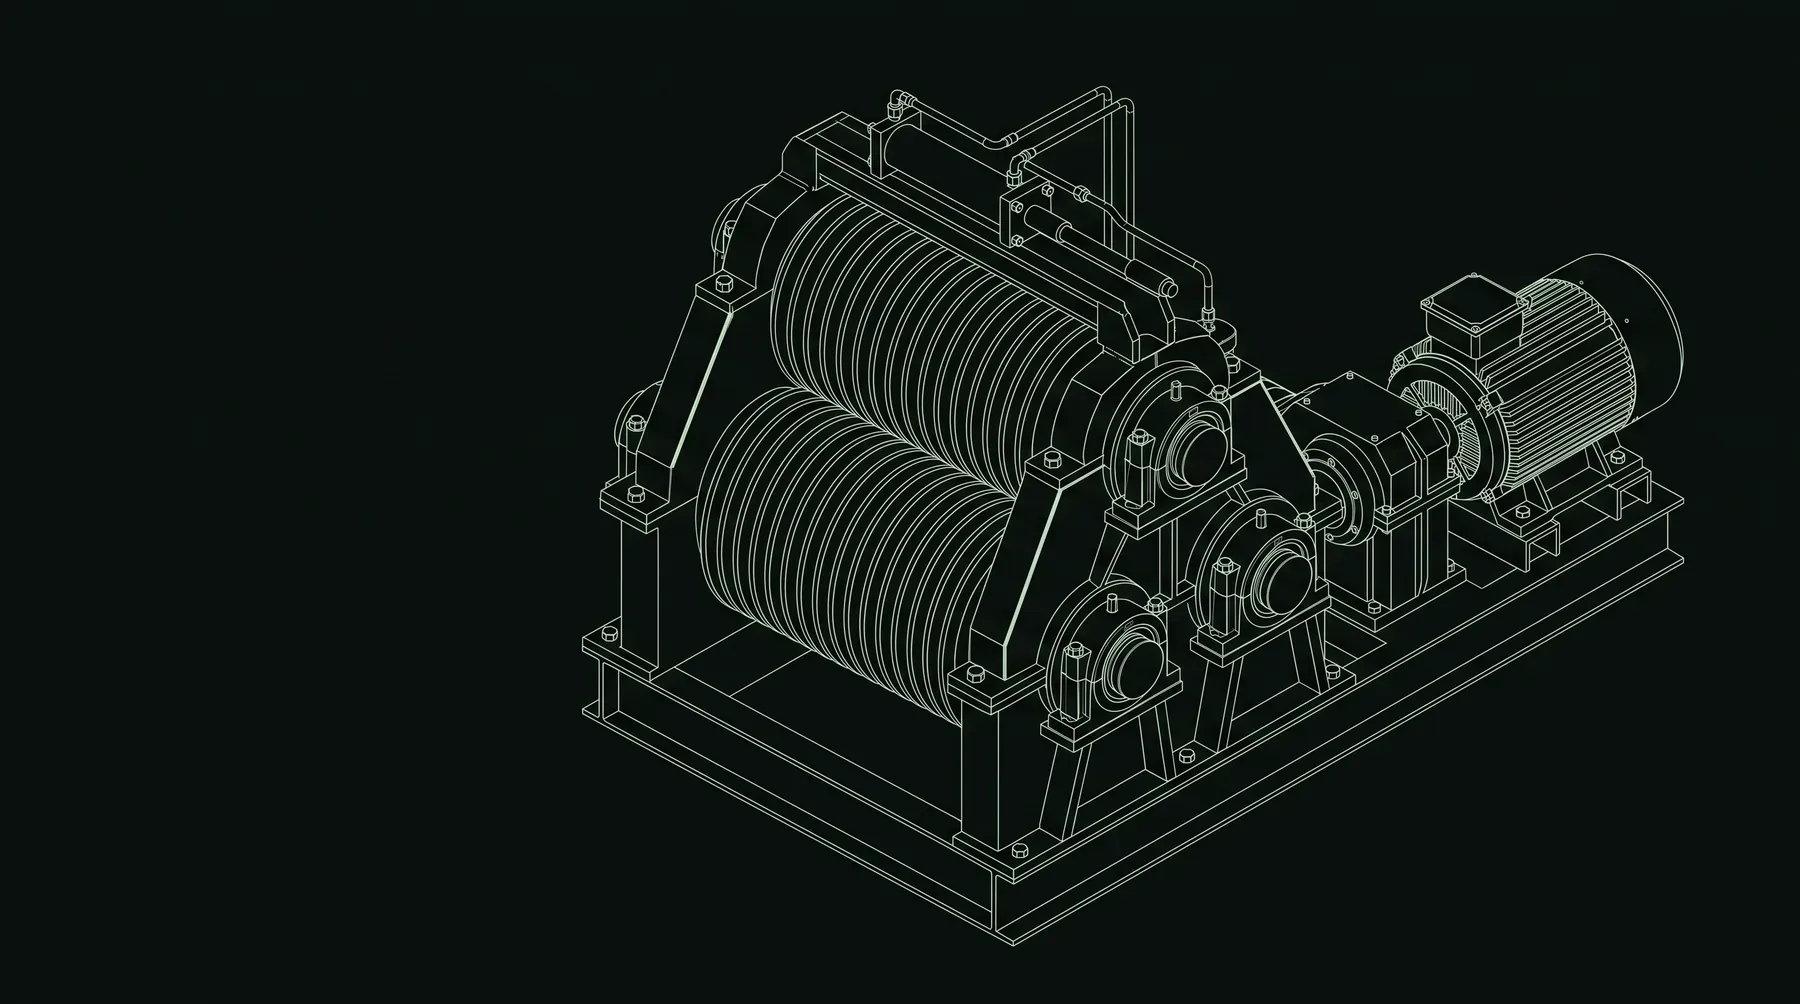
Moagem parada é dinheiro queimando.
Fontes: EAEMAQ · CompreRural — safra 2025/26, usina de médio porte.
A máquina não precisa ser digital. O sensor é.
Um mancal de 1970 esquenta e vibra igual a um de 2025. A diferença é que hoje ninguém mede — se mede, é na prancheta, uma vez por turno.
Sensor no ponto crítico
Base magnética no mancal, no redutor, no rotor do desfibrador. Sem parar a máquina para instalar.
Temperatura, vibração e pressão
Sobem para a nuvem a cada poucos minutos, safra inteira, sem depender do CLP da planta.
A IA aprende o ativo
Cada mancal tem a assinatura dele. O modelo aprende a normalidade daquele ponto e nota quando ela muda.
O diagnóstico chega pronto
Qual ativo, qual lado, qual a causa provável e o que fazer na próxima parada programada. Não um gráfico para alguém interpretar.
A saúde de cada ativo em uma tela — e o motivo escrito embaixo.
Gráfico não resolve nada sozinho. O que resolve é a leitura: qual rolo, que lado, desde quando, e o que fazer na próxima parada.
Tela ilustrativa do conceito. Os valores são de exemplo.
O rolo superior do 2º terno bateu 62 °C no lado oposto enquanto o lado acionamento segue em 43 — com a bomba de óleo constante em 50. Assimetria entre lados do mesmo rolo, sem variação de carga, aponta restrição de vazão no distribuidor ou desalinhamento.
RecomendadoAbrir o distribuidor do lado oposto do 2º terno e conferir o alinhamento na parada de domingo.
O lado oposto concentra os picos — assinatura de restrição de vazão, não de carga.
Cada ativo pede um sensor diferente.
Quem chega propondo vibração em tudo não estudou a sua planta. O sinal que vale muda com a rotação.
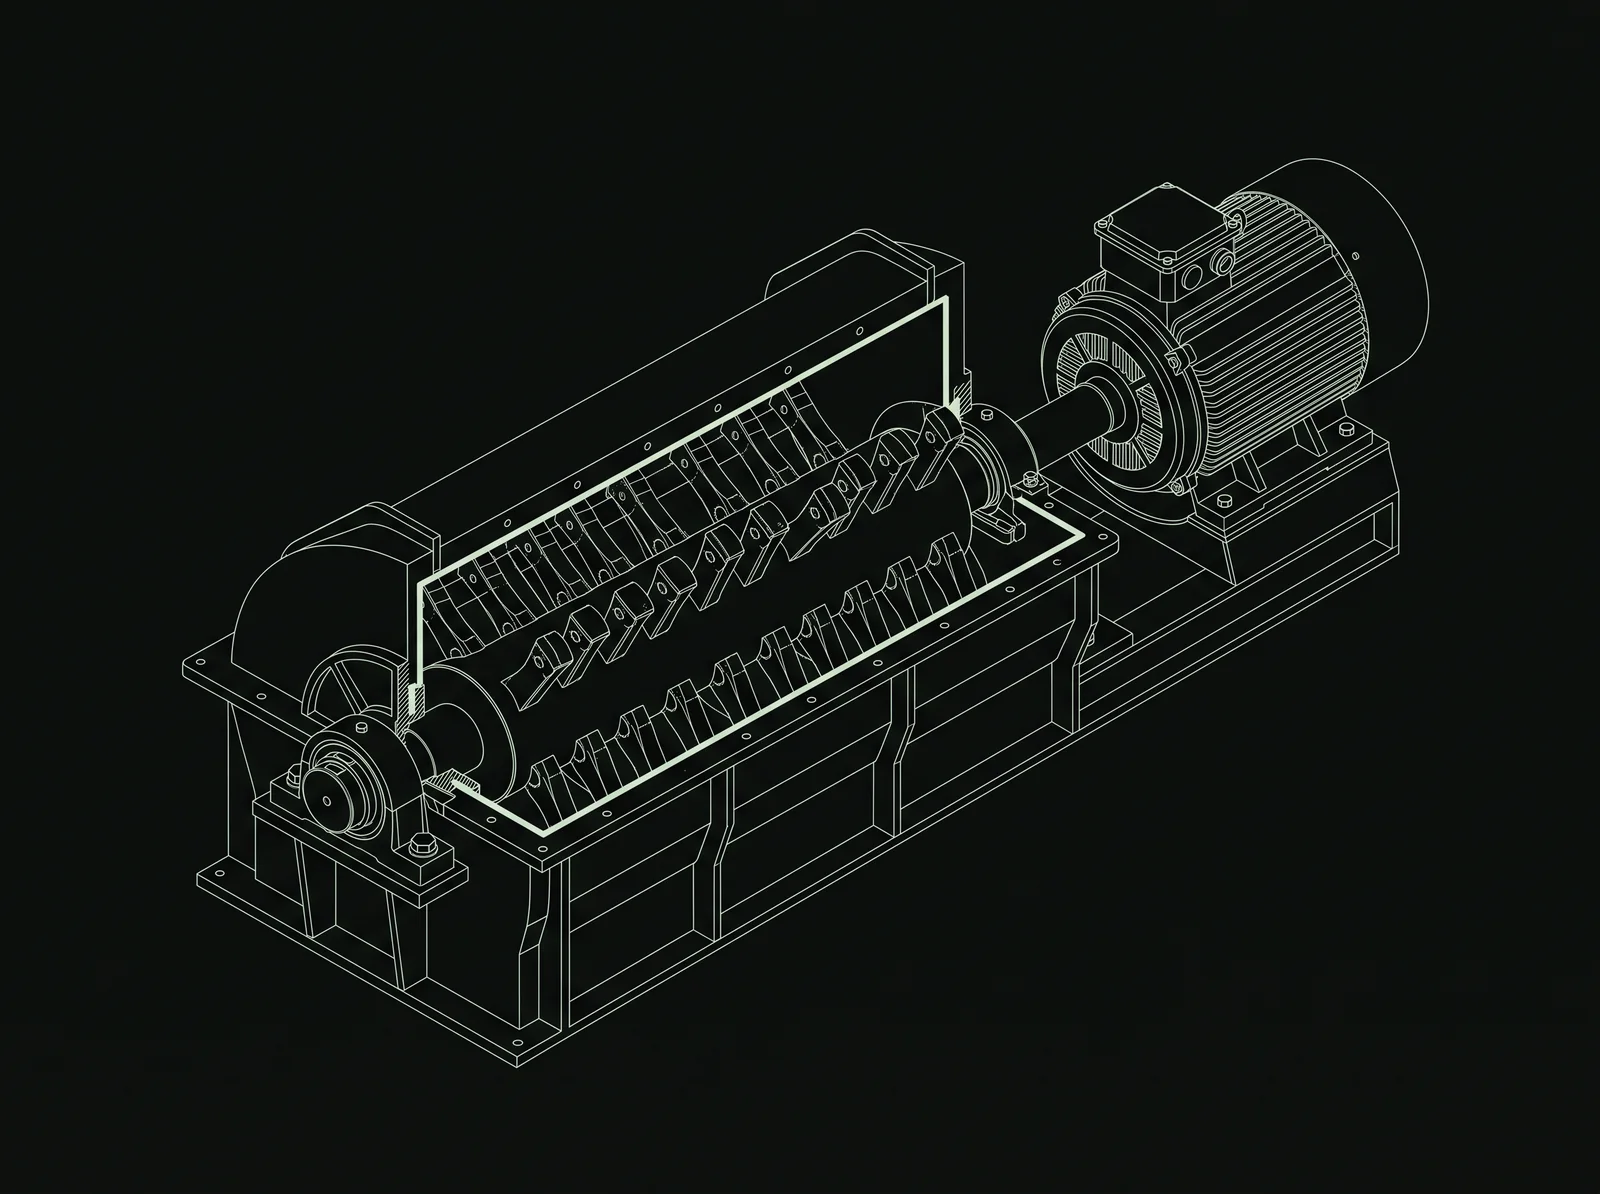
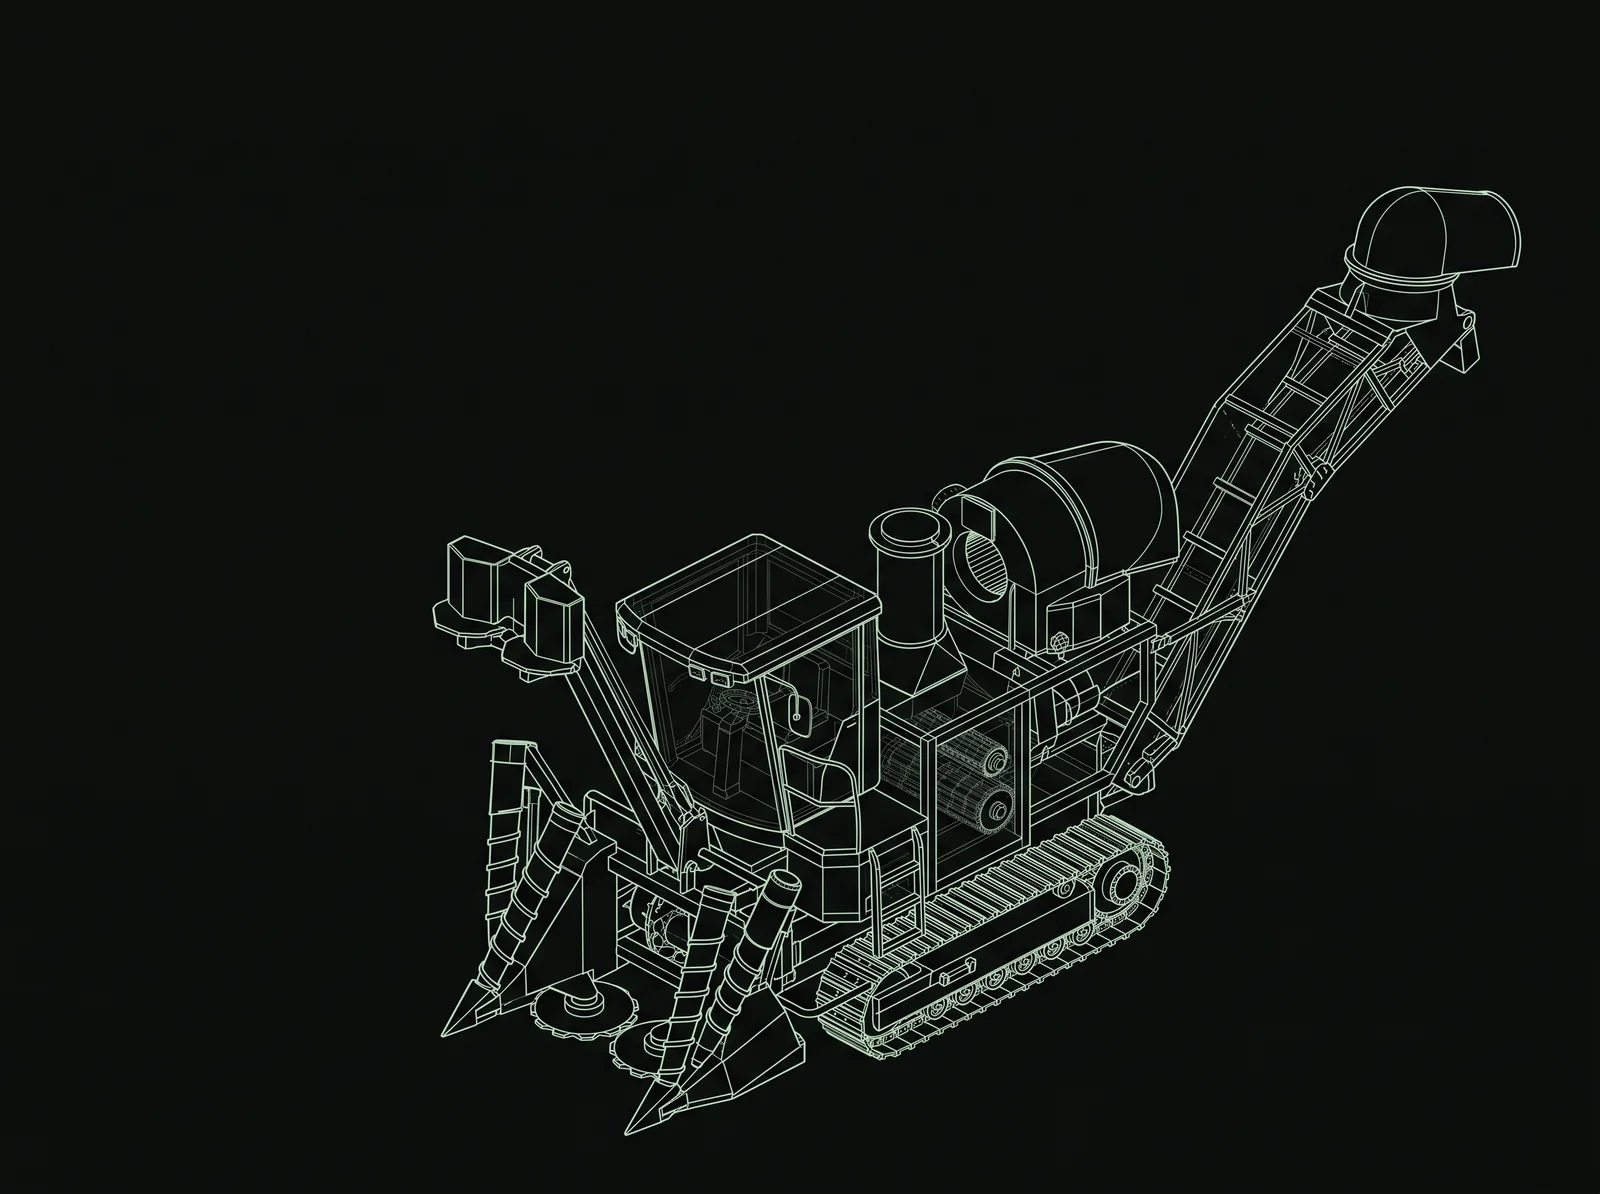
O laço começa antes da esteira.
A mesma plataforma acompanha a colheita e a indústria — porque o que entra na moenda decide quanto ela sofre.
Colhedoras e frota canavieira monitoradas pela telemetria embarcada que a máquina já tem — horas, consumo, rotação do extrator, sem hardware exótico.
Impureza mineral é o pior inimigo da indústria. Areia que entra com a cana vira desgaste em martelo, friso e mancal — e hoje ninguém liga uma coisa à outra.
Campo e planta no mesmo dado: a qualidade do corte medida na máquina, o efeito medido no ativo. É o laço que nenhum fornecedor de sensor fecha.
O alerta não é o fim. É o começo do pedido.
Monitorar é metade do trabalho. A outra metade é saber exatamente o que repor, quanto e quando — e isso ninguém que só vende sensor consegue fazer.
O ativo é medido
Temperatura por mancal, vibração no acionamento, corrente do motor, pressão na linha de graxa.
O gasto é registrado
Quanto de lubrificante entrou em cada ponto e quanto de solda foi para cada martelo, por ativo e por safra.
O pedido sai na hora certa
Não na parada programada de domingo por hábito. No ponto em que o dado mostra que precisa.
Uma plataforma de monitoramento avisa que o mancal vai falhar. A nossa diz quanto de óleo ele consumiu, se a graxa chegou, e quando pedir mais.
Pergunte como se pergunta a um colega.
Sem relatório para garimpar nem painel para decorar. A resposta vem com o dado, o diagnóstico e o consumo daquele ativo na safra.
IA de ponta, provada onde parar não é opção.
A CANAi nasce da SageCore — a mesma plataforma de IA e telemetria que opera agora frotas críticas pelo Brasil, em campo, em tempo real. Não é protótipo: é tecnologia rodando.
SageCore é membro do Google for Startups Scale e do NVIDIA Inception.
Um terno. Uma safra. Um número no fim.
O piloto começa com um levantamento na planta: contamos os ativos críticos, olhamos o que já existe de monitoramento e definimos o que instrumentar primeiro. Sem compromisso e sem parar a moagem.